


Комплексная автоматизация хранения и сушки зерна для ТОО AZAM
Мы реализовали для ТОО AZAM комплексную систему автоматического управления технологическим процессом хранения и сушки зерна. Система управляет электроприводами оборудования транспортировки и перемещения зерна, работой норий, шнеков и конвейеров, а также выполняет алгоритмы управления, контроль состояния оборудования и SCADA-мониторинг с рабочего места оператора.
Проект в цифрах
| Заказчик | ТОО AZAM |
|---|---|
| Исполнитель | ТОО Кастон |
| Отрасль | Хранение и сушка зерна |
| Задача | Автоматизация хранения, сушки и транспортировки зерна между участками линии |
| Состав системы | 4 шкафа управления 1800×1400×600 мм |
| Управление приводами | Частотные преобразователи и устройства плавного пуска |
| Автоматика | Контроллеры, промежуточные реле, модули МКОН |
| Визуализация | SCADA на операторском рабочем месте |
| Срок реализации | 10 недель |
Задача заказчика
ТОО AZAM требовалась система автоматического управления процессом хранения и сушки зерна. Важной частью задачи была автоматизация транспортировки: зерно перемещается между участками линии с помощью электроприводного оборудования, а работа механизмов должна быть связана единой системой управления. В отличие от проектов по краткому опросному листу, здесь у заказчика было полное техническое задание и однолинейная схема — это позволило строить систему вокруг заранее определённой архитектуры электроснабжения и управления.
Архитектура решения: четыре шкафа с разными функциями
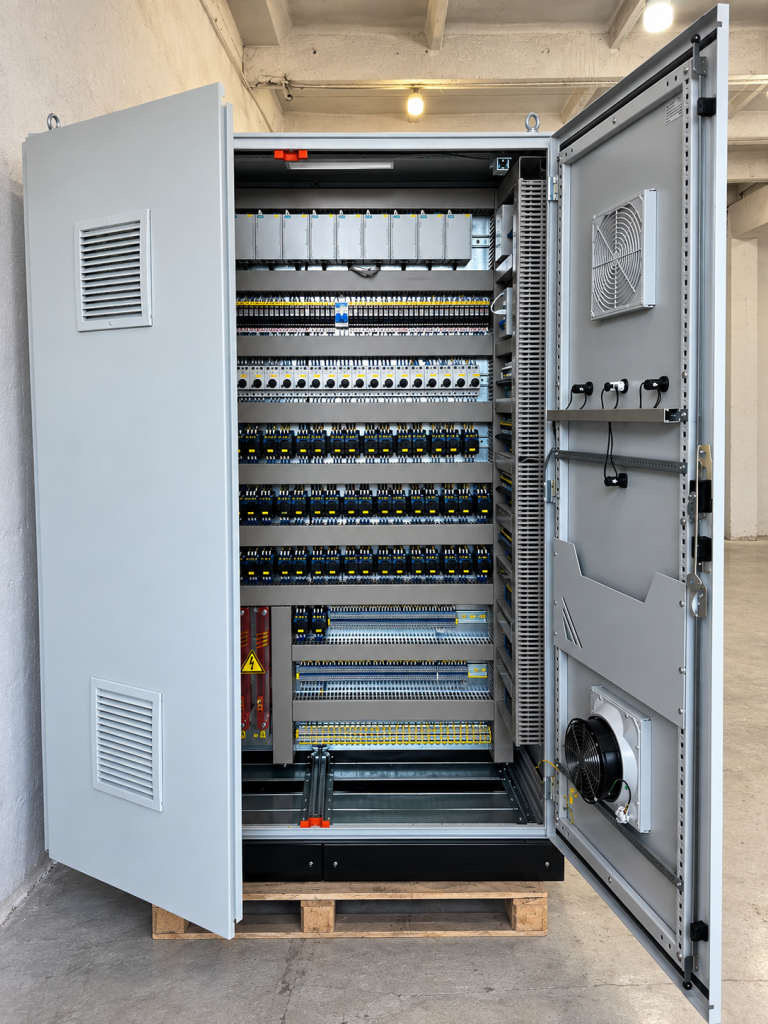
ТОО Кастон изготовило и поставило четыре шкафа управления одинакового габарита 1800×1400×600 мм, но с разным функциональным назначением — ввод и распределение питания, центральная автоматика и силовое управление электродвигателями вынесены в отдельные узлы.
Шкаф №1 — ввод питания и управление конвейерами
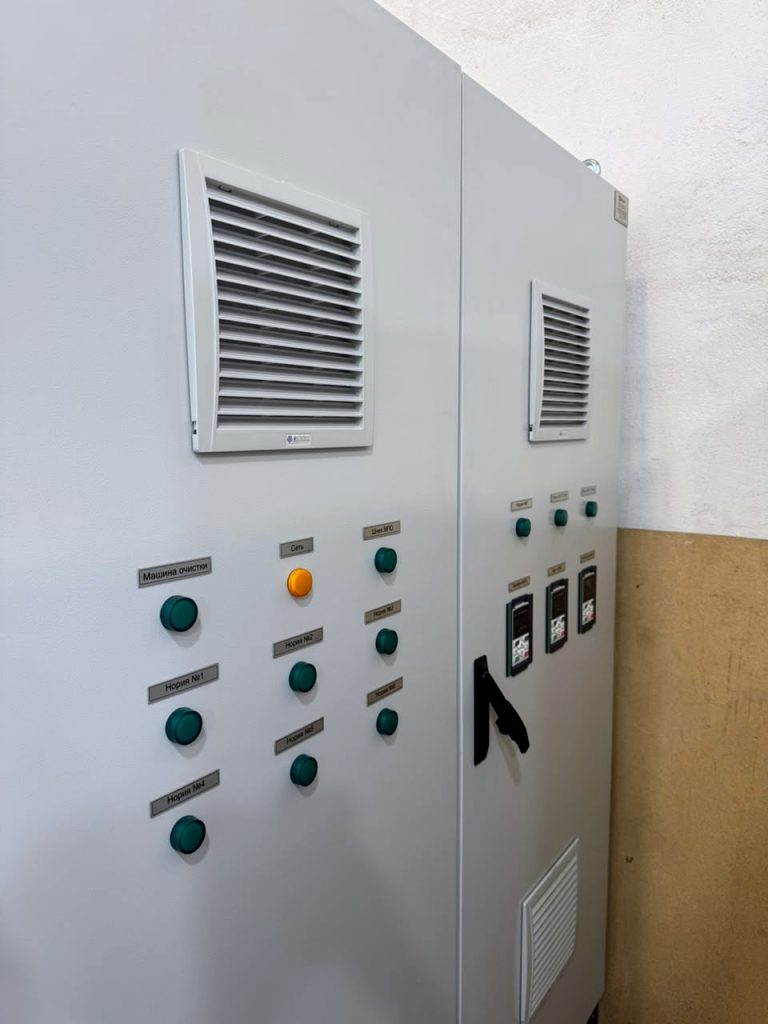
Принимает питание от КТП и распределяет его на остальные шкафы, а также управляет отдельными электроприводами линии. На вводе — трёхполюсный автоматический выключатель 1000 А с отключающей способностью 50 кА. В шкафу установлены два частотных преобразователя: VFD500-018G/022PT4B 18,5 кВт для конвейера 15 кВт и VFD500-7R5G/011PT4B 7,5 кВт для конвейера 7,5 кВт. Для норий и шнеков предусмотрена контакторная коммутация 32 А и 25 А, а также система охлаждения и элементы индикации на двери.
Шкаф №2 — центральная автоматика
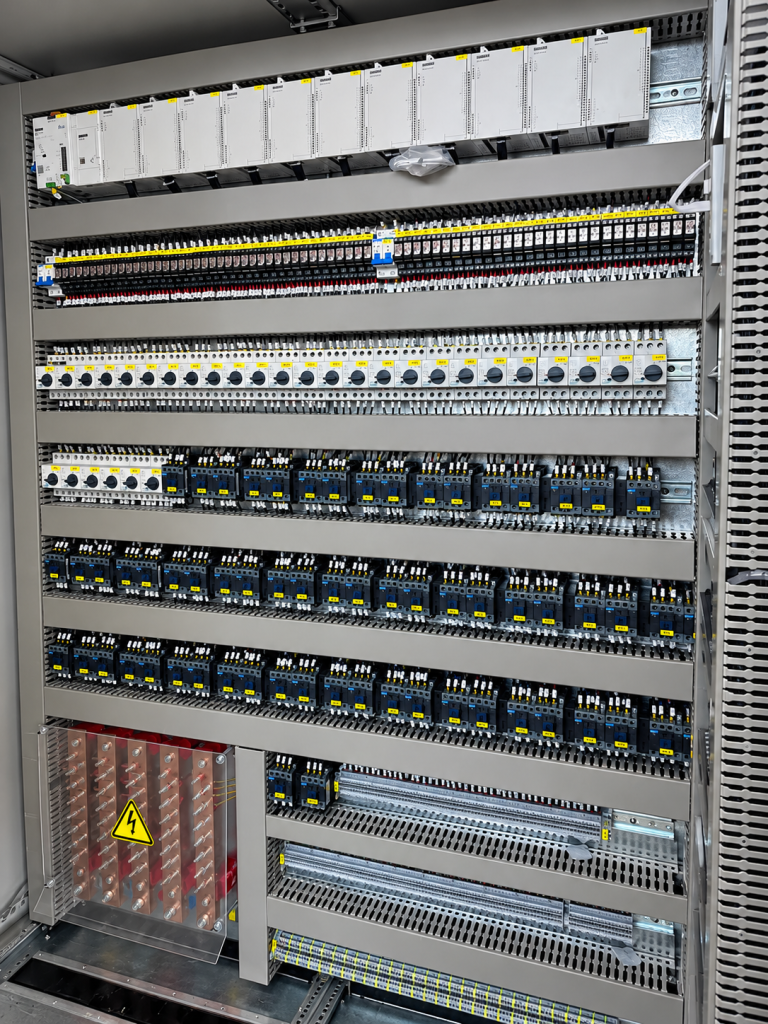
Центральная часть системы: обработка сигналов, выполнение алгоритмов и взаимодействие с исполнительным оборудованием. Внутри размещены контроллеры, промежуточные реле, модули МКОН и другое оборудование автоматики. Команды формируются не как набор независимых ручных включений, а как часть общей системы управления.
Шкафы №3 и №4 — силовое управление электродвигателями
Предназначены для силового оборудования, управляющего электродвигателями линии. В их составе применены устройства плавного пуска трёх мощностей — 22 кВт, 18,5 кВт и 15 кВт, а также автоматические выключатели и силовая коммутация. УПП обеспечивают управляемый плавный пуск двигателей технологических механизмов.
Централизованная автоматика и алгоритмы
Система построена не как четыре независимых силовых шкафа: центральная автоматика объединяет исполнительное оборудование в единый комплекс. Контроллеры обрабатывают сигналы, выполняют алгоритмы и взаимодействуют с силовой частью. Для зерносушильного и элеваторного оборудования это принципиально — транспортирующие механизмы должны работать согласованно, поскольку зерно перемещается последовательно между участками линии.
SCADA-мониторинг и рабочее место оператора
Для контроля процесса реализована SCADA-система с отображением информации на операторском рабочем месте: мониторинг состояния оборудования, контроль основных параметров и оперативное управление. Оператор получает единое рабочее место вместо контроля каждого шкафа отдельно. Перечень конкретных SCADA-тегов и экранов в исходном описании не приведён, поэтому статья не приписывает системе недокументированные функции.
Что было реализовано
- система автоматического управления по техническому заданию заказчика;
- изготовление и поставка четырёх шкафов 1800×1400×600 мм;
- ввод и распределение электропитания от КТП (АВ 1000 А, 50 кА);
- частотные преобразователи для двух конвейерных электроприводов;
- контакторная аппаратура для норий и шнеков;
- центральное контроллерное оборудование, промежуточные реле, модули МКОН;
- устройства плавного пуска 15, 18,5 и 22 кВт;
- SCADA-мониторинг и операторское рабочее место.
Результат проекта
ТОО AZAM получило комплексную систему автоматизации хранения и сушки зерна, где четыре шкафа выполняют чётко разделённые функции — от ввода и распределения питания до центральной логики и силового запуска электродвигателей. Срок реализации — 10 недель. Планируете автоматизацию зерновой линии? Смотрите частотные преобразователи, устройства плавного пуска и контроллеры Кастон.